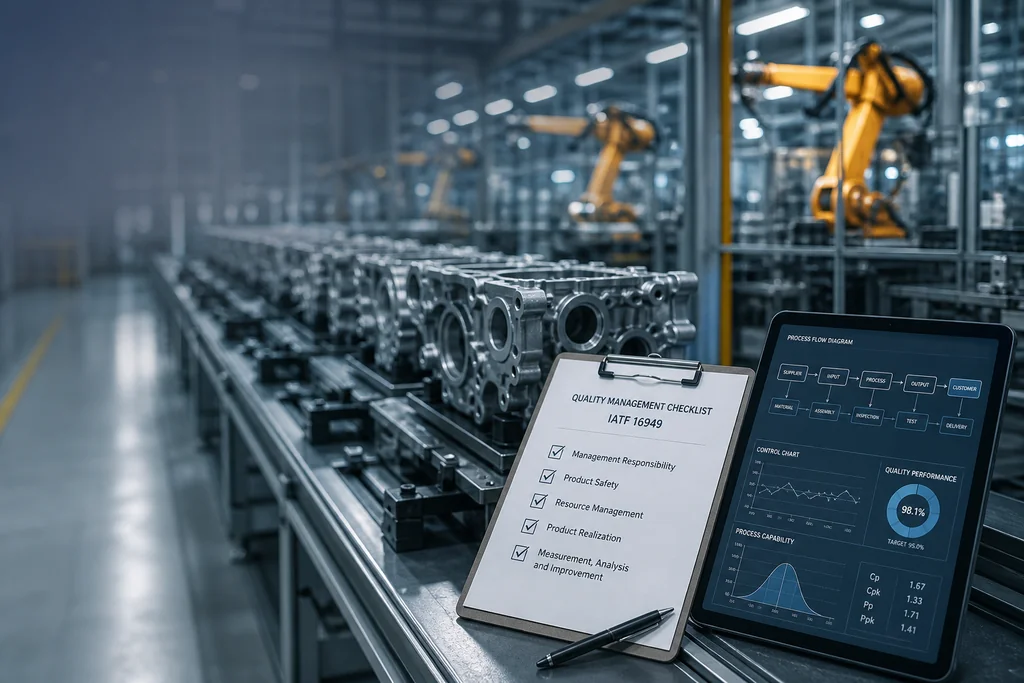
IATF denetimi öncesi kullanabileceğiniz kısa kontrol listesi, yalnızca dokümanların mevcut olup olmadığını değil, kalite yönetim sisteminizin sahada gerçekten işleyip işlemediğini doğrulamak için kullanılmalıdır. IATF 16949 denetiminde denetçi, prosedürden üretim hattına, müşteri şikâyetinden düzeltici faaliyete kadar aynı sürecin izini sürer. Bu nedenle denetim hazırlığı, klasör düzenlemekten çok kanıt zincirini güçlendirme işidir.
IATF, otomotiv sektöründe kalite yönetim sistemi için kullanılan uluslararası çerçeveyi ifade eder. IATF 16949 ise ISO 9001 temeline otomotiv sektörünün ürün güvenliği, hata önleme, değişiklik yönetimi, izlenebilirlik, özel prosesler ve müşteri özel şartları gibi ek beklentilerini getirir. Amaç, yalnızca uygunsuz ürünü ayıklamak değil, uygunsuzluğun oluşmasını sistematik olarak önlemektir.
Kısa kontrol listesi denetimden önceki son günlerde hızlı bir tarama sağlar. Ancak her maddenin karşılığında sahadan, kayıttan veya çalışan görüşmesinden doğrulanabilir bir kanıt bulunmalıdır. “Uygulanıyor” demek yerine, “Son revizyon 12 Ağustos 2026 tarihinde yapıldı, ilgili vardiyada operatöre eğitim verildi ve ilk parça onay kaydı mevcut” diyebilmek gerekir.
Denetim hazırlığının ilk adımı, kuruluşun IATF kapsamını netleştirmektir. Üretim sahası, destek fonksiyonları, uzaktan destek veren birimler, depo alanları ve kalite laboratuvarı süreç haritasında doğru şekilde gösterilmelidir. Satış ofisi başka bir lokasyonda olabilir, ancak müşteri şartlarının gözden geçirilmesi veya proje yönetimi bu ofiste yürütülüyorsa ilgili rolün sistem içindeki yeri açık olmalıdır.
Şu soruların her biri için net cevap hazırlayın:
Bir kalite müdürünün süreç haritasını gösterebilmesi yeterli değildir. Üretim sorumlusu, kendi prosesinin hangi kalite hedefini etkilediğini; bakım sorumlusu, plansız duruşun teslimat ve ürün kalitesi üzerindeki etkisini; satın alma ekibi ise kritik tedarikçileri hangi kriterlerle izlediğini açıklayabilmelidir.
Denetçi, örneğin müşteri teslimat performansındaki sapmayı inceleyerek lojistik planlamaya, üretim kapasitesine, bakım planına ve tedarikçi teslimatlarına kadar ilerleyebilir. Bu nedenle süreçler arası bağlantılar, yalnızca şemada değil günlük yönetim ritminde görünmelidir.
IATF denetimi öncesi kullanabileceğiniz kısa kontrol listesi içinde en kritik alanlardan biri dokümante edilmiş bilgidir. Eski revizyonla çalışan bir operatör, imzasız eğitim kaydı veya erişime kapalı bir talimat, sistemin kontrol altında olmadığı izlenimini doğurur.
Aşağıdaki noktaları tek tek gözden geçirin:
Özellikle revizyon değişikliklerinde üçlü kontrol uygulayın: doküman revizyonu, çalışan eğitimi ve sahadaki uygulama. Kontrol planında yapılan bir değişiklik, proses akış şemasına ve PFMEA’ya yansımadıysa denetçi bu uyumsuzluğu kısa sürede görür. Aynı şekilde yeni bir ölçüm sıklığı tanımlanmış ancak operatör kontrol formunda eski sıklık devam ediyorsa, sistemin doküman üzerinde kaldığı anlaşılır.
2025 yılından itibaren uygulanan IATF belgelendirme kurallarının altıncı baskısı, denetim planlaması ve müşteri özel şartlarının ele alınması gibi alanlarda daha sistematik hazırlık gerektirir. Bu nedenle kuruluş içinde yalnızca standardın maddelerini değil, güncel yorumları, müşteri beklentilerini ve belgelendirme kuruluşundan gelen denetim planını birlikte değerlendirmek gerekir.
IATF 16949 denetimlerinin en sık gözden kaçan alanlarından biri müşteri özel şartlarıdır. Standarda uygun bir sistem, müşterinin ilave şartlarını karşılamıyorsa denetim açısından eksik kalır. Müşteri özel şartları; teslimat performansı, özel karakteristikler, ürün güvenliği, sorun çözme yöntemi, garanti analizi, taşeron yönetimi veya raporlama formatlarıyla ilgili olabilir.
Bu alan için tek sayfalık bir takip tablosu oluşturun. Tabloda şu sütunlar yer almalıdır:
Örneğin müşteri özel karakteristiklerin kontrol planında belirli bir sembolle gösterilmesini istiyorsa, aynı sembolün proses akışında, PFMEA’da, operatör talimatında, ölçüm raporunda ve gerekirse paketleme talimatında izlenebilmesi gerekir. Bir dokümanda bulunan ancak diğer kayıtlarda kaybolan işaretleme, denetimde açıklama gerektiren bir boşluk oluşturur.
Müşteri puan kartları, kalite performans sonuçları, teslimat verileri, iade oranları ve açılmış resmi şikâyetler de yönetim toplantısında ele alınmış olmalıdır. Sadece puanın düşük olduğunu belirtmek yeterli değildir. Düşüşün nedeni, alınan aksiyon, sorumlu kişi, termin ve etkinlik doğrulaması kayıt altına alınmalıdır.
Otomotiv sektöründeki kalite yönetim sistemi, ürün ve proses riskini erken aşamada görünür kılmayı hedefler. Bu noktada APQP, FMEA, kontrol planı, MSA, SPC ve PPAP gibi temel araçlar birbirinden bağımsız dosyalar değildir. Denetim sırasında en güçlü kanıt, bu araçların aynı proses bilgisini tutarlı biçimde taşımasıdır.
Kısa kontrol için şu bağlantıları doğrulayın:
Buradaki temel test şudur: Denetçi bir parça numarasını seçtiğinde, o parçanın proses akışına, PFMEA’sına, kontrol planına, ilk parça onayına, ölçüm kayıtlarına, uygunsuzluk kayıtlarına ve sevkiyat bilgisine ulaşabiliyor musunuz?
Örneğin kaynak operasyonunda sıçrama, eksik nüfuziyet veya geometrik sapma riski PFMEA’da yüksek öncelikteyse; kontrol planında görsel kontrol, fikstür kontrolü veya tahribatsız muayene yöntemi tanımlanmalıdır. Sahadaki operatör, kabul kriterini bilmeli; kayıt formu gerçek kontrol sıklığını göstermeli; uygunsuz ürünün ayrıştırıldığı alan da tanımlı olmalıdır.
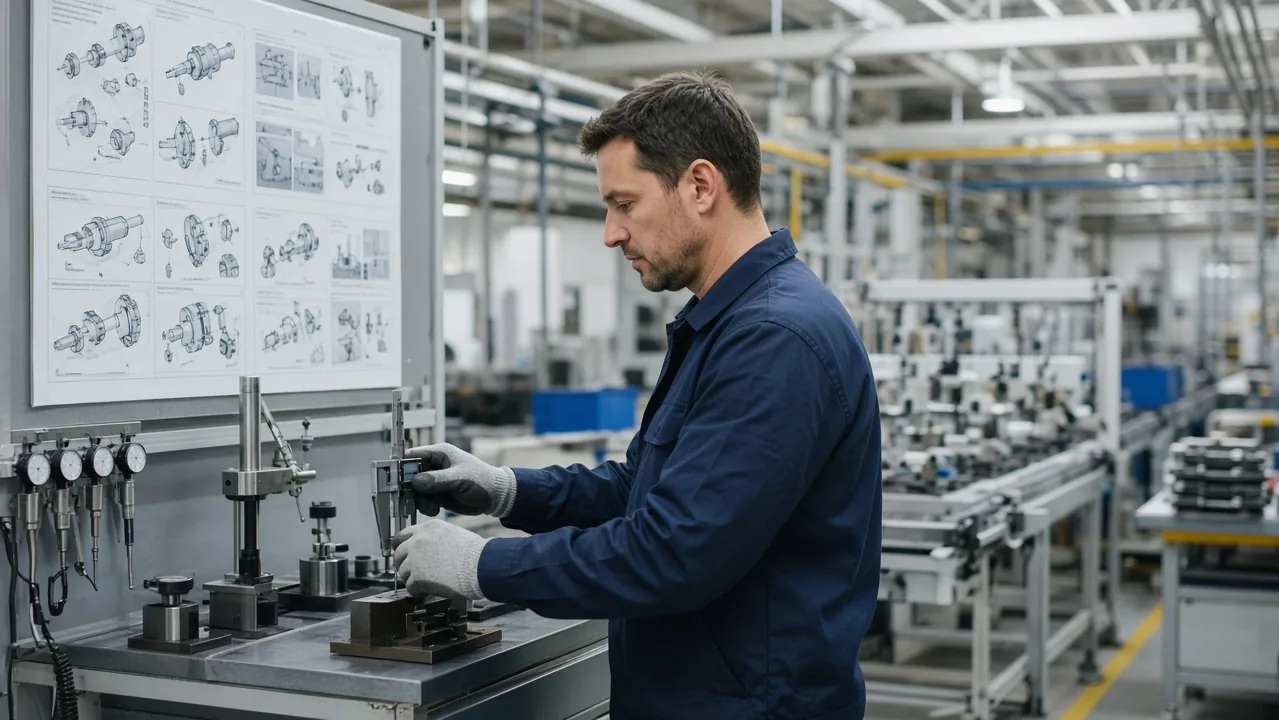
Denetim odasında güçlü görünen bir kalite sistemi, üretim hattındaki uygulamayla desteklenmiyorsa sürdürülebilir değildir. Bu nedenle denetimden önce kalite ekibi ile üretim ekibi birlikte saha turu yapmalıdır. Bu tur, temizlik ve düzen kontrolünün ötesine geçmelidir.
Her kritik istasyonda aşağıdaki soruları sorun:
Operatör görüşmeleri, denetimin güçlü kanıt alanlarından biridir. Operatöre “FMEA nedir?” diye sorulmasını beklemek doğru değildir. Bunun yerine “Bu parçada en kritik hata nedir?”, “Hata görürsen ne yaparsın?”, “Bu ölçümü ne sıklıkla yapıyorsun?”, “Talimat değiştiğinde nasıl haberin oluyor?” sorularına net cevap verebilmesi gerekir.
Sahada kullanılan kontrol formu ile kontrol planı arasında fark varsa, denetimden hemen önce formu değiştirmek sorunu çözmez. Önce farkın nedeni analiz edilmeli, gerçek uygulama müşteri ve sistem şartlarına göre değerlendirilmelidir. Gerekliyse kontrollü değişiklik süreci işletilmelidir.
IATF denetimi öncesi yalnızca ürün denetimi yapmak yeterli değildir. Sistem, üretim prosesi ve ürün denetimlerinin planlandığı, uygulandığı ve sonuçlarının yönetildiği gösterilmelidir. İç denetim programı risk bazlı olmalı; müşteri şikâyetleri, yüksek hurda, düşük proses yeterliliği, yeni ürün devreye alma ve önemli değişiklikler daha sık denetlenmelidir.
İç denetim kayıtları için şu kontrolü yapın:
İç denetim programı yıllık planla uyumlu mu?
Denetçiler, denetledikleri alandan bağımsız mı?
Denetim bulguları yalnızca madde numarasıyla değil, kanıtla yazılmış mı?
Uygunsuzlukların kök neden analizi yapılmış mı?
Düzeltici faaliyet için sorumlu ve tamamlanma tarihi atanmış mı?
Faaliyetin etkinliği doğrulanmış mı?
Tekrarlayan uygunsuzluklar yatay olarak diğer proseslerde araştırılmış mı?
Kök neden analizinde “operatör dikkatsizliği” veya “personel hatası” ile durmak, sistemi iyileştirmez. Operatör neden hata yaptı sorusunu derinleştirmek gerekir. Talimat anlaşılır mıydı? Eğitim yeterli miydi? Fikstür yanlış parçayı önleyebiliyor muydu? Kontrol sıklığı riske uygun muydu? Vardiya devir bilgisi eksik miydi? Bu sorular, düzeltici faaliyeti insan hatasından proses kontrolüne taşır.
Yönetimin gözden geçirmesi de toplantı tutanağından ibaret olmamalıdır. Kalite hedefleri, müşteri performansı, iç denetim sonuçları, tedarikçi performansı, kapasite ihtiyacı, riskler, iyileştirme fırsatları ve kaynak kararları birlikte değerlendirilmelidir. Toplantı sonunda alınan kararın sahibi, tarihi ve takip yöntemi açıkça yazılmalıdır.
Birçok otomotiv tedarikçisi, kendi üretim prosesini iyi yönetirken alt tedarikçi kaynaklı riski yeterince görünür kılamaz. Oysa satın alınan malzeme, kaplama, ısıl işlem, kalıp, taşıma veya dış kaynaklı ölçüm hizmeti doğrudan ürün kalitesini etkileyebilir.
Tedarikçi yönetimi için aşağıdaki kısa kontrol listesi kullanılabilir:
Örneğin dış kaynaklı ısıl işlem görmüş bir parçanın sertlik değeri kritikse, yalnızca tedarikçi sertifikasına güvenmek yerine giriş kontrol planında doğrulama yöntemi tanımlanmalıdır. Bu doğrulamanın sıklığı, parça riski, tedarikçi performansı ve müşteri şartlarına göre belirlenmelidir.
Ürün güvenliği, denetimde ayrı dikkat gerektiren konulardan biridir. Güvenlikle ilişkili özellikler, sorumlular, eskalasyon akışı, özel onaylar ve çalışan farkındalığı net olmalıdır. Bu alan, yalnızca kalite departmanının değil tasarım, üretim, bakım, lojistik ve üst yönetimin ortak sorumluluğudur.
İzlenebilirlik testini masa başında değil, gerçek bir ürün üzerinden yapın. Sevkiyata giden bir kutuyu seçin ve geriye doğru ilerleyin:
Etiketten parça numarasına, miktara ve üretim tarihine ulaşın.
Parti numarası üzerinden üretim vardiyasını belirleyin.
Operasyon ve makine bilgisini doğrulayın.
Kullanılan hammadde veya alt bileşen lotuna inin.
İlgili kontrol kayıtlarını bulun.
Uygunsuzluk, yeniden işleme veya sapma izni varsa ilişkilendirin.
Aynı partinin hangi müşterilere sevk edildiğini gösterin.
Bu zincirde bir halka kopuyorsa, izlenebilirlik sistemi kâğıt üzerinde var demektir. Özellikle geri çağırma, müşteri şikâyeti veya karantina kararı gibi senaryolarda hangi ekiplerin devreye gireceği, iletişim sorumlulukları ve müşteriye verilecek ilk bilginin nasıl hazırlanacağı önceden tanımlanmalıdır.
Acil durum planı; yangın, elektrik kesintisi, kritik makine arızası, bilgi sistemine erişim kaybı, iş gücü eksikliği, tedarik kesintisi ve lojistik aksama gibi operasyonel riskleri kapsamalıdır. Planın varlığı kadar test edilmiş olması da önemlidir. Son tatbikattan çıkan eksiklikler için aksiyon kaydı bulunmalıdır.
Denetim günü yaklaşırken aşağıdaki 15 madde, hızlı bir son tarama sağlar:
Bu liste, denetimden önceki son gün için tasarlanmıştır. Son dakikada geriye dönük kayıt üretmek veya uygulanmayan bir prosedürü denetim için göstermeye çalışmak yerine, bulunan boşlukları açıkça sınıflandırmak daha doğru yaklaşımdır. Kritik bir eksiklikte geçici kontrol belirleyin, sorumlu atayın, kalıcı çözümün tarihini planlayın ve süreci kayıt altına alın.
IATF denetimi, standardın maddelerini ezberleme sınavı değildir. Denetçi, kuruluşun müşteri şartlarını nasıl yönettiğini, proses risklerini nasıl önlediğini, sapmaları nasıl çözdüğünü ve kararlarını veriye dayanarak nasıl aldığını görmek ister. Başarılı hazırlık, kalite departmanının yoğun çabasıyla değil, üretimden satın almaya tüm ekiplerin aynı kalite dilini konuşmasıyla oluşur.
KOBİ ve orta ölçekli otomotiv tedarikçileri için en pratik yaklaşım, kontrol listesini her denetim öncesi sıfırdan ele almak değildir. Listeyi aylık proses gözden geçirmelerinin parçası haline getirmek gerekir. Her ay bir ürün ailesi için izlenebilirlik testi, bir kritik proses için katmanlı denetim, bir müşteri şartı için uygulama doğrulaması ve bir açık aksiyon için etkinlik kontrolü yapılabilir.
Cardea, otomotiv sektörüne odaklanan IATF 16949 eğitim ve danışmanlık çalışmalarında bu yaklaşımı merkeze alır: Standardın maddelerini sadece açıklamak yerine, proses akışı, PFMEA, kontrol planı, iç denetim, müşteri özel şartları ve saha uygulaması arasındaki bağı görünür hale getirir. Denetim hazırlığının kalıcı değeri, denetim gününde değil, denetimden sonraki her vardiyada sistemin aynı disiplinle çalışmasında ortaya çıkar.